一、产品简介
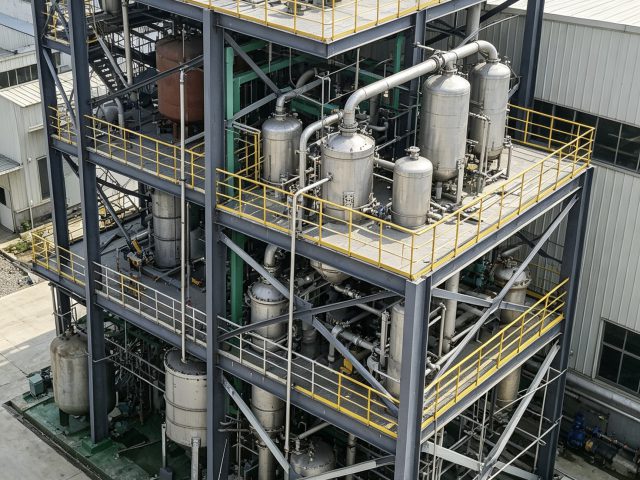
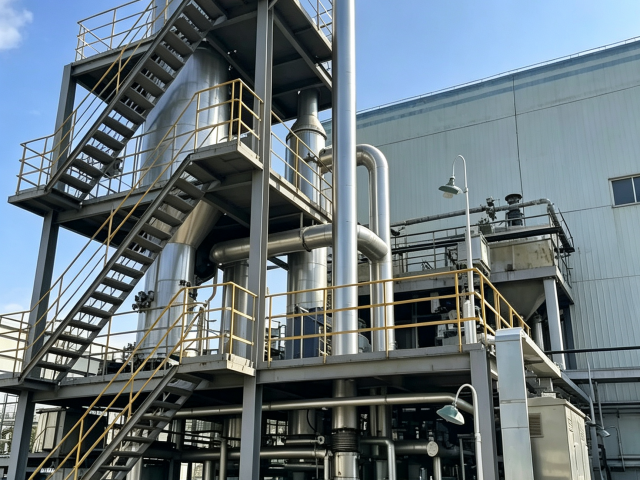
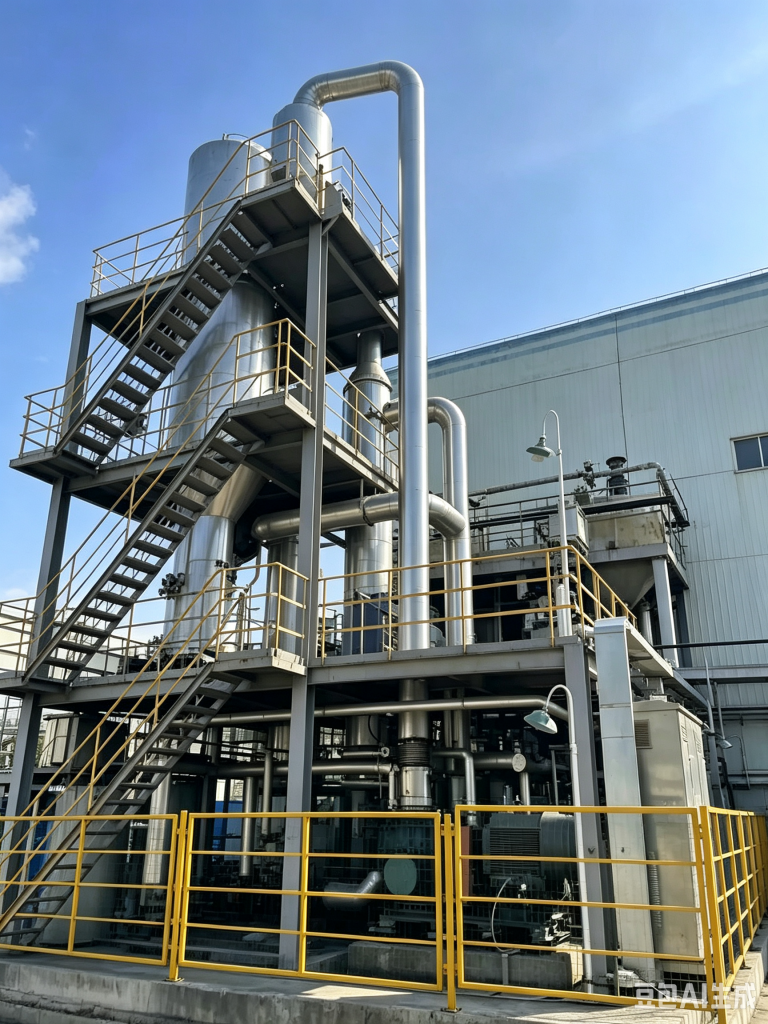
乙醇精馏 MVR 蒸发器,是采用机械蒸汽再压缩热泵精馏工艺开发的乙醇水溶液提纯回收成套装备,专门用于化工、制药、生物发酵等行业废乙醇母液、稀乙醇料液的连续精馏提纯。 设备依托 MVR 核心原理,回收精馏塔顶二次蒸汽潜热,替代传统精馏持续供给生蒸汽的加热模式,实现乙醇 – 水体系的节能分离。可将低浓度乙醇料液提纯至 95% 乙醇产品,配套分子筛脱水单元可制备无水乙醇;也可用于原有乙醇精馏装置节能改造,大幅降低蒸汽消耗与冷却水用量。适用物料包含制药提取残液、精细化工废溶剂、发酵醪液等含乙醇物料体系。
二、工作原理
原料稀乙醇溶液送入精馏塔内,塔底再沸器加热料液,乙醇优先汽化上升形成塔顶乙醇混合蒸汽;塔顶二次蒸汽引入蒸汽压缩机,经压缩升压、提升饱和温度后,送入塔底再沸器壳程作为加热热源。蒸汽冷凝释放潜热用于塔内物料汽化,冷凝液一部分回流精馏塔,维持塔内气液平衡;另一部分作为合格乙醇产品采出。 系统仅开车阶段需要少量启动蒸汽,进入稳定工况后,依靠压缩机电能驱动实现热量循环复用,无需持续补充生蒸汽,显著降低能耗。系统采用负压精馏操作,降低料液沸点,减少乙醇高温氧化、产生副产物的风险。
三、设备特点
- 运行能耗低 稳定运行基本不消耗生蒸汽,相比传统乙醇精馏塔节能 60%~75%,循环冷却水需求量大幅减少,公用工程配套投入更低,长期运行成本优势突出。
- 产品纯度稳定 针对乙醇 – 水共沸物特性优化塔内件,可连续稳定产出 95% 乙醇;负压低温精馏,抑制物料副反应,乙醇产品品质可控,操作弹性大,可适应进料浓度、进料量小幅波动。
- 自动化程度高 整套系统集成液位、温度、压力、在线浓度监测,可实现连续自动化运行,具备超温、超压、泵机联锁保护功能,减少现场人工值守工作量。
- 安全适配乙醇工况 整机按乙醇易燃易爆介质设计,设备防爆选型、密封结构、放空、阻火等配套满足溶剂工况安全规范;可选用 304/316L 不锈钢等材质,适配不同腐蚀性料液。
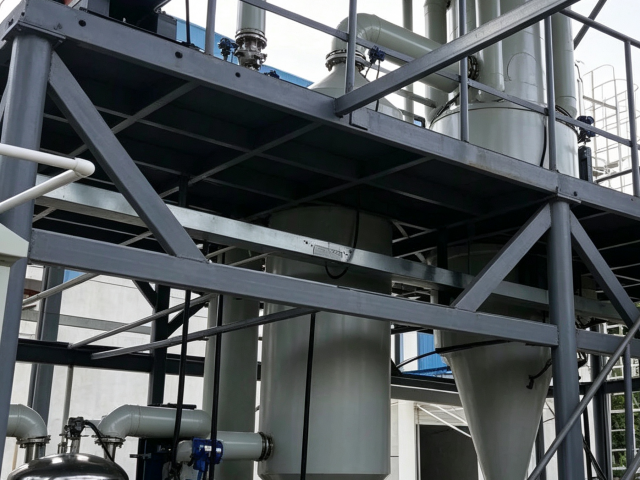
- 模块化成套设计 装置采用撬装 / 分体成套方案,包含精馏塔、MVR 蒸汽压缩机、再沸器、冷凝器、分离器、自控系统、储罐及辅机;可根据处理量、进料浓度、产品指标定制设计,新建项目与老塔改造均可适配。
四、应用领域
- 生物发酵行业:发酵酒精、发酵残液乙醇回收
- 制药行业:中药提取、原料药生产废乙醇溶剂回收
- 精细化工:化工合成稀乙醇母液、清洗废溶剂精馏提纯
- 新能源、食品行业乙醇回收精制
五、技术参数(定制参考)
- 处理规模:按客户工况定制,0.5~50m³/h 进料量
- 进料乙醇浓度:5%~80%(可按需设计)
- 出料乙醇浓度:95%(配套脱水单元可达 99.5% 以上无水乙醇)
- 操作形式:连续负压精馏
- 主体材质:304 不锈钢 / 316L 不锈钢(可选)
- 控制方式:PLC 全自动控制