一、果汁浓缩专项案例(降膜式 MVR 系统)
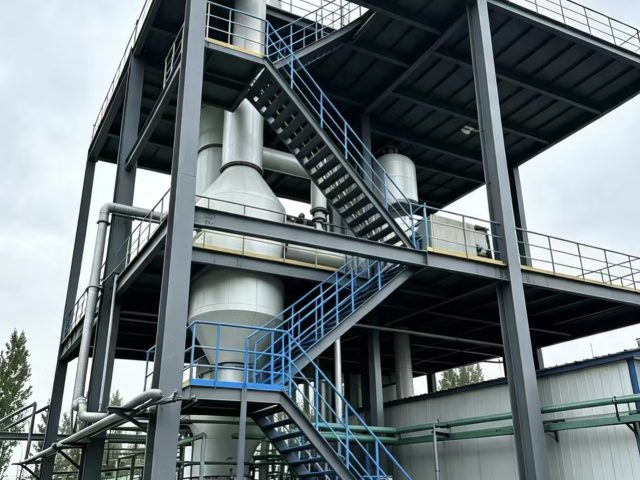
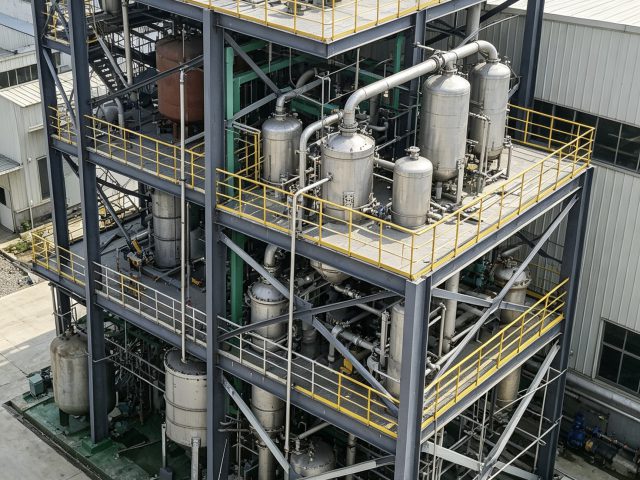
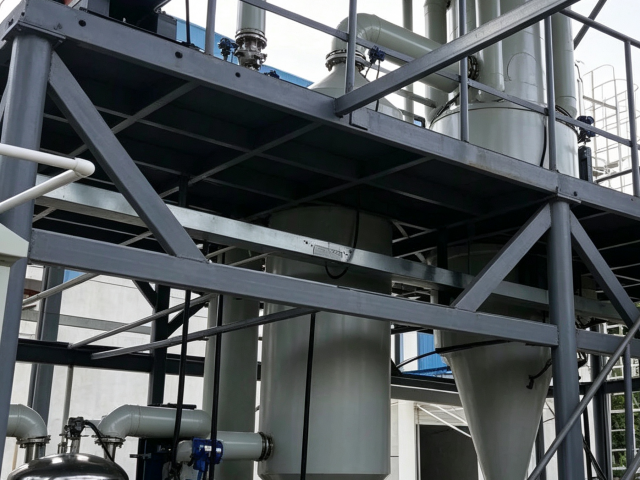
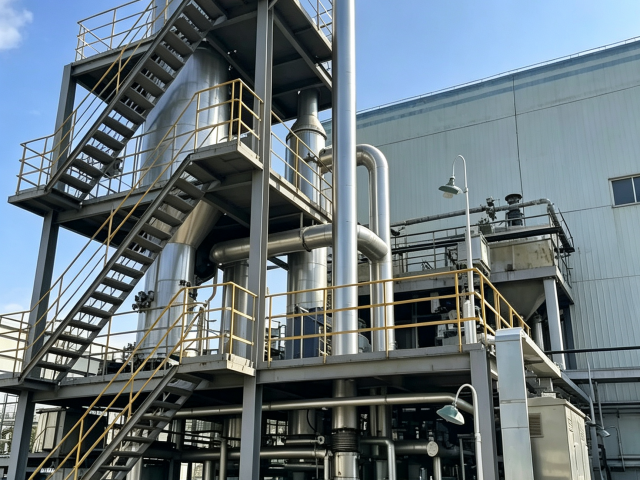
- 苹果汁 / 橙汁低温浓缩项目
客户背景
山东某大型果汁加工企业,年产浓缩果汁 5 万吨。原采用三效蒸发器,面临能耗高、果汁风味损失大的痛点。
技术方案
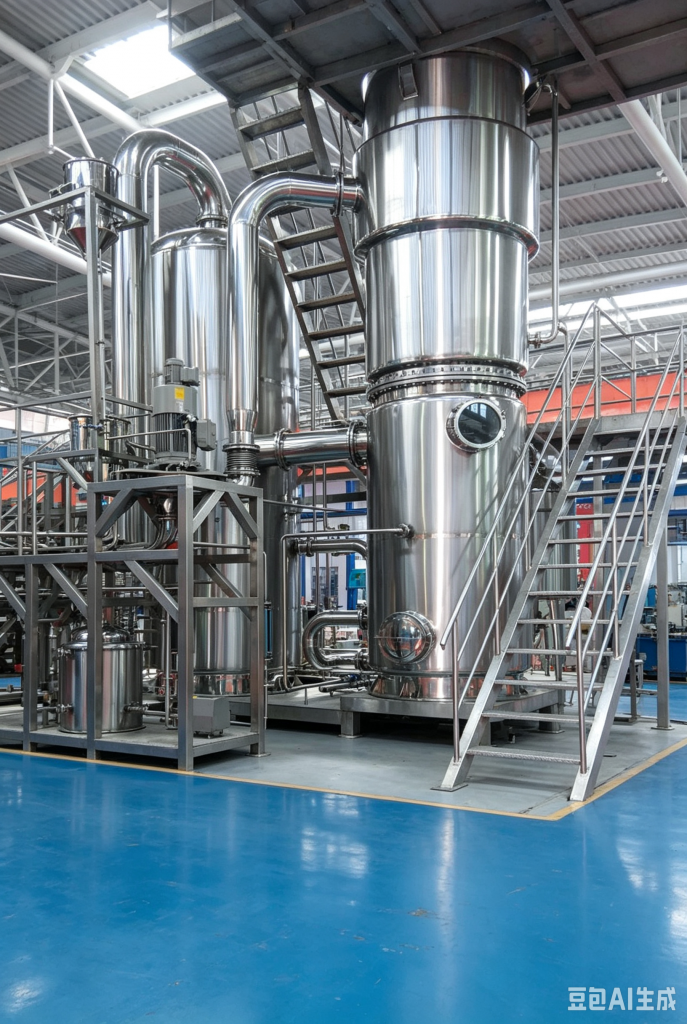
具见流体为其定制了降膜式 MVR 蒸发系统,核心配置与工艺如下:
- 低温蒸发:蒸发温度精确控制在 50-55℃,最大限度保留风味。
- 优质选材:全系统采用食品级 316L 不锈钢材质。
- 核心部件:搭配阿特拉斯·科普柯螺杆压缩机,实现二次蒸汽的全回收利用。
- 组合工艺:采用“升膜 + 降膜”组合工艺。升膜段实现初步浓缩(12°Brix→30°Brix),加热时间小于 10 秒;降膜段完成深度浓缩。
核心成效
| 项目指标 | 数值 | 效果对比 |
| 处理量 | 12 吨/小时 | 提升 20% |
| 浓缩倍数 | 12°Brix → 70°Brix | 达到行业高端标准 |
| 维生素 C 保留率 | 92% | 较传统工艺的 60% 提升 32% |
| 吨水能耗 | 32 kWh | 较三效蒸发节能 75% |
| 年蒸汽节约 | 800 万元 | 显著降低生产成本 |
项目亮点
通过组合工艺,最终产品果汁色泽鲜亮、果香浓郁,产品单价提高 15%,市场竞争力显著增强。
- 蓝莓 / 草莓等浆果浓缩项目(因项目保密无法提供图片)
客户痛点
浆果富含花青素等热敏性成分,传统高温蒸发易导致颜色变深、抗氧化活性降低。
解决方案
- 真空低温:定制真空低温 MVR 系统,蒸发温度低至 45-50℃,并精确控制蒸发压力。
- 香气回收:集成芳香物质回收装置,同步回收挥发性香气成分并回添至浓缩汁中。
- 智能控制:全自动 PLC 控制系统,实时监测浓度、温度、流量,确保品质稳定。
运行效果
- 花青素保留率:达到 90% 以上。
- 产品附加值:浓缩果汁色泽鲜艳、风味纯正,附加值提升 20%,成功远销欧美高端市场。
? 二、乳制品加工应用案例
- 乳清蛋白浓缩项目(因项目保密无法提供图片)
客户背景
某大型乳制品企业,日产含 3-5% 乳清蛋白的废水 300 吨,需回收蛋白并实现废水减排。
技术方案
采用强制循环式 MVR 蒸发系统,针对乳清高粘度、易起泡的特性进行优化:
- 特殊循环泵:使物料保持湍流状态,避免蛋白沉积。
- 在线消泡:集成消泡装置,有效控制发泡,减少跑料损失。
- 低温保护:蒸发温度控制在 55-60℃,保护乳清蛋白活性。
核心成效
- 蛋白浓缩:乳清浓缩至蛋白含量 35-40%,可直接用于生产乳清蛋白粉。
- 活性保留:蛋白质活性保留率达 92% 以上,产品质量达到食品级标准。
- 节能减排:废水排放量减少 80%,冷凝水回用于车间清洗,年节约用水成本 120 万元。
- 运行成本:吨水能耗仅 28 kWh,较传统工艺节能 80%,年节省运行成本 400 余万元。
- 牛奶浓缩与乳粉生产配套
应用场景
为中小型乳粉厂提供 MVR 浓缩系统,替代传统单效蒸发器。
技术优势
- 品质保障:低温蒸发(55-65℃)避免乳糖焦化和蛋白质变性。
- 空间优化:设备占地面积仅为传统多效蒸发器的 1/3,适合老厂改造。
- 高效运行:全自动控制减少人工干预,冷凝水纯度高,可回用于锅炉补水。
三、其他食品加工领域应用案例
- 蜂蜜低温浓缩项目
客户需求
山东某蜂产品企业,需将蜂蜜含水量从 22% 降至 18% 以下,同时保留天然酶活性和风味。
方案与效果
- 方案:采用降膜式 MVR 蒸发器,蒸发温度控制在 45-50℃,真空度达 -0.095MPa。
- 效果:蜂蜜色泽不变,酶值保持在 10 以上(国标≥4),达到出口级标准。能耗降低 70%,生产效率提升 3 倍。
- 淀粉糖 / 糖醇浓缩项目
应用场景
适用于玉米糖浆、葡萄糖浆、木糖醇等产品的浓缩。
技术优势
- 工艺:定制升膜式 MVR 系统,适合低浓度、低粘度、无晶体析出的有机溶液。
- 优势:加热时间短(<15 秒),避免糖液焦化;浓缩倍数可达 8 倍以上(从 10% 浓缩至 70% 以上),系统运行稳定,维护成本低。
- 食品加工废水资源化处理案例
客户背景
某大型果蔬罐头厂,日产废水 200 吨,COD 高达 8000mg/L,含高浓度果胶、糖份和有机酸。
技术方案
采用“MVR 蒸发 + 资源回收”一体化系统:
- 预处理:混凝沉淀去除 80% 悬浮物及部分果胶。
- MVR 蒸发:低温蒸发(60-70℃)浓缩废水,95% 蒸馏水消毒后回用。
- 浓缩液处理:富含果胶的 5% 浓缩液经提取后作为饲料添加剂出售。
项目收益
- 水资源:废水回用率 95%,年节约用水成本 150 万元。
- 资源化:果胶回收年收益 50 万元,实现变废为宝。
- 节能:吨水蒸发能耗 35 kWh,较传统蒸发工艺节能 70% 以上。
四、具见流体食品行业 MVR 系统核心优势
| 核心优势 | 食品行业适配价值 |
| 定制化设计 | 针对物料特性(热敏性、粘度、发泡性)提供专属方案,如降膜式适合果汁,强制循环式适合乳清。 |
| 低温精准控制 | 蒸发温度可在 40-70℃ 范围内精确调节,最大限度保留食品营养成分和风味。 |
| 食品级材质保障 | 全系统采用 316L 不锈钢或钛材,符合食品卫生标准,杜绝物料污染。 |
| 智能控制系统 | PLC + 触摸屏全自动控制,实时监测关键参数,确保产品质量稳定,减少人工干预。 |
| 全流程服务 | 提供从工况分析、方案设计、设备制造到安装调试、售后维保的一站式服务。 |
| 高效节能 | 吨水能耗仅 25-40 kWh,较传统多效蒸发节能 70% 以上,投资回报周期短。 |
五、选型建议
具见流体提供专业的选型服务,建议您根据以下核心参数选择最适合的 MVR 系统:
- 物料特性:热敏性程度、粘度、发泡性、固含量。
- 浓缩要求:进料浓度、目标浓度、浓缩倍数。
- 处理量:小时处理量、日处理量。
- 产品质量标准:营养成分保留率、风味要求、卫生标准。